Определение устройства и принцип действия магнитно сверлильного станка
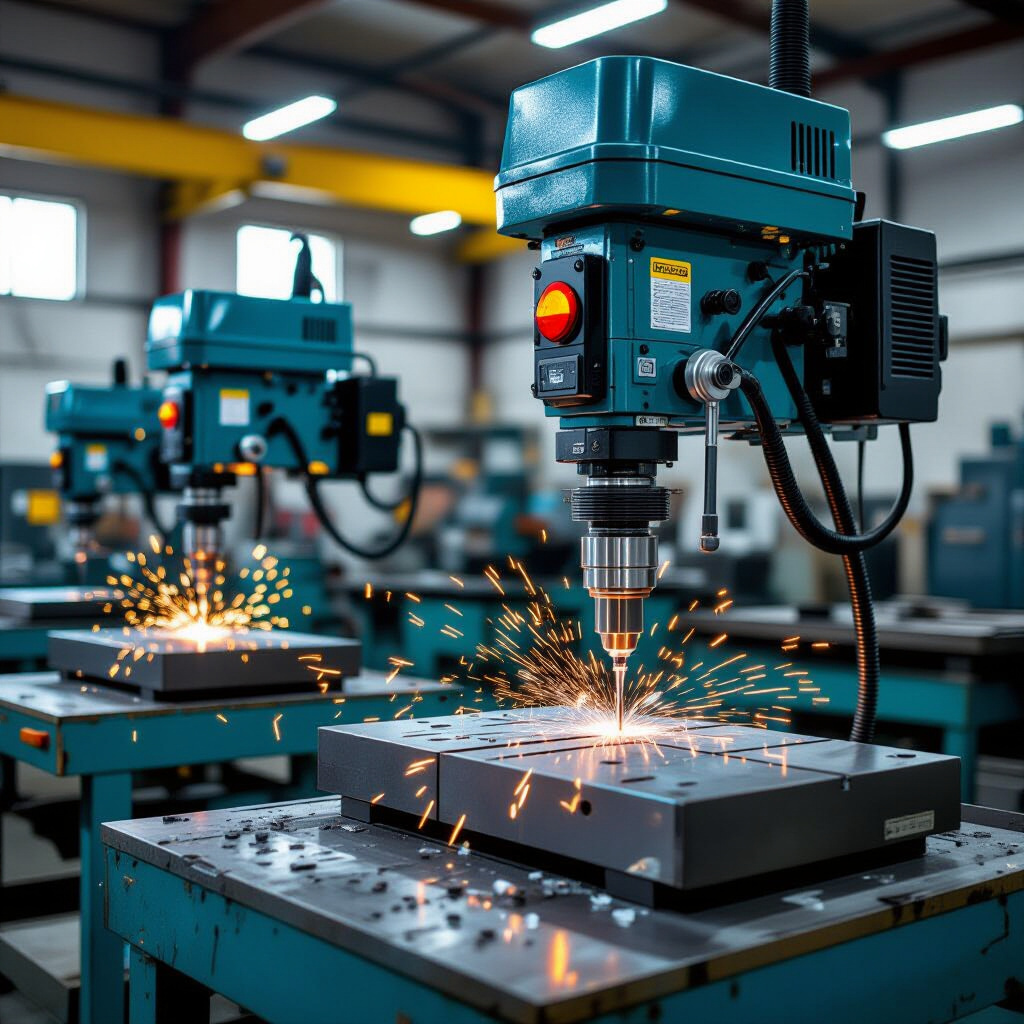
Магнитно сверлильный станок представляет собой устройство с магнитным основанием, которое фиксирует заготовку к рабочей поверхности https://krastool.ru/catalog/sverlenie_metalla/magnitno__sverlilnie_stanki/ за счёт магнитного поля. Принцип фиксации основан на притяжении основания к металлу без применения механических зажимов. Включение магнитной основы обеспечивает прочную фиксацию, позволяя выполнять сверление отверстий без дополнительных креплений и переноса усилий на упор станины. За счёт стабильной фиксации достигается повторяемость положения и уменьшение деформаций заготовки во время резания.
Фиксация к обрабатываемой поверхности: роль магнитного основания
Магнитное основание состоит из магнитной пластины и корпуса, образующих рабочее поле по площади контакта с заготовкой. Контактная площадь и чистота поверхности напрямую влияют на величину удерживаемой силы и на распределение нагрузок при сверлении. Сила удержания определяется в ньютонах и зависит от толщины детали, качества поверхности и наличия зазоров между основанием и материалом. В типичных примерах компактные магнитные основания обеспечивают диапазон удержания в несколько тысяч ньютонов, что соответствует требованиям к фиксированной установке для соответствующих толщин и форм заготовок.
Основные узлы устройства и их функции
К основным узлам относятся электропривод и шпиндель с рабочим инструментом, магнитное основание, система охлаждения и смазки, механизм подачи и узлы управления. Электропривод обеспечивает вращение шпинделя, необходимое для резки сверлом по металлу. Магнитное основание фиксирует заготовку и обеспечивает устойчивость к моментам резания. Система охлаждения отводит избыток тепла, что позволяет сохранять геометрию отверстия и продлять срок службы сверла. Удобство управления достигается за счёт систем позиционирования, контроля скорости и режимов резки, которые настраиваются под конкретную задачу.
Характеристики и параметры
Мощность, диапазон оборотов, максимальный диаметр сверла и глубина сверления
Мощность электродвигателя современных магнитно сверлильных станков варьируется в диапазоне примерно от 0,4 кВт до 2,0 кВт. Диапазон оборотов шпинделя может составлять примерно 600–2500 об/мин, что позволяет подбирать параметры под различные материалы и свёрла. Максимальный диаметр сверла в рамках стандартной комплектации обычно достигает 32 мм; для специальных моделей допускаются значения ближе к 50 мм. Глубина сверления зависит от длины сверла и конструкции станка, чаще встречаются режимы сверления на глубину порядка 30–150 мм; более длинные сверла и узкоспециализированные модели расширяют этот диапазон. Эти параметры зависят от конкретной модели и конструкции основания.
Сила удержания магнита и зависимость от толщины детали
Сила удержания магнита измеряется в ньютонах и является критическим параметром безопасности и точности. Для компактных станков диапазон удержания обычно лежит в пределах нескольких тысяч ньютонов (примерно 3 000–20 000 Н). При увеличении толщины детали удерживающая сила может снижаться, что требует подбора крепления и проверки состояния основания. Для заданной толщины детали необходим минимальный запас удержания, способствующий сохранению точности отверстий и устойчивости системы в процессе резки.
Выбор инструмента и режимы резки
Подбор сверла: тип, диаметр и твёрдость материала
Сверлильный инструмент подбирается к типу сверла, диаметру и твёрдости обрабатываемого материала. Сверла для металла чаще всего из быстрорежущей стали (HSS) или твердосплавные; для алюминия допустимо использование менее твёрдых инструментов, что снижает искрение и уменьшает износ. Диаметр сверла обычно варьируется в диапазоне от 3 мм до 32 мм; для специализированных задач возможны более крупные сверла. В случаях обработки материалов с повышенной твёрдостью подбираются сверла с твердосплавным наконечником и соответствующими геометрическими формами режущей кромки. Сверление на магнитном основании требует подбора сверла с учётом твёрдости материала; трипеременные факторы — тип, диаметр и твёрдость материала — определяют выбор инструмента. Сверлильный инструмент подбирается к типу сверла, диаметру и твердости обрабатываемого материала.
Режимы резки: скорость вращения, подача и режимы охлаждения
Режимы резки включают параметры: скорость вращения шпинделя и подачу. Эти параметры подбираются в зависимости от диаметра сверла и материала заготовки. Режимы охлаждения включают использование смазочно-охлаждающей жидкости (СОЖ) или воздушного охлаждения; для стали чаще применяется СОЖ с отводом тепла через каналы основания, что снижает температуры резания и уменьшает износ сверла. Режимы охлаждения и подачи влияют на точность отверстий и на долголетие инструментов.
Материалы и ограничения обработки
Обрабатываемые материалы: типы, твёрдость и состояние поверхности
Обрабатываемые материалы включают сталь, чугун, нержавеющую сталь, алюминий и медь; для каждого типа подбираются соответствующие сверла и режимы резки. Твёрдость обрабатываемого материала обычно характеризуется шкалой на уровне порядка 40–45 HRC для стали и нержавеющей стали, хотя в более мягких металлах требования менее строгие. Состояние поверхности заготовки, отсутствие окалины, ржавчины или загрязнений критично для надёжной фиксации и качества отверстий.
Ограничения по толщине и диаметру, влияние свойств материала на фиксацию
Толщина детали влияет на распределение магнитной силы и, соответственно, на удержание. При меньшей толщине площадь контакта и сила удержания обеспечивают устойчивость, однако при значительной толщине может потребоваться увеличение силы удержания или применение дополнительной фиксации. Свойства материала, такие как легируемость и однородность, влияют на распределение стружки и тепловые режимы резки, что в свою очередь отражается на точности отверстий и на долговечности сверла.
Охлаждение, смазка и обслуживание
Система охлаждения и её эффективность
Система охлаждения может использовать жидкостное охлаждение через СОЖ или воздушное охлаждение. Жидкостное охлаждение обеспечивает эффективный отвод тепла и снизить термическую нагрузку на сверло, что особенно важно при больших режимах резки и глубоком сверлении. Эффективность охлаждения зависит от расхода жидкости, ее вязкости и сопла подачи; воздушное охлаждение применяется чаще при легких задачах или ограничениях по жидкости.
Техническое обслуживание станка и инструментов
Обслуживание включает чистку поверхности основания от стружки, промывку узлов, смазку движущихся частей и контроль за состоянием сверла. Необходимо периодически проверять зазоры узлов, состояние магнитной основы и крепления, а также износ режущего инструмента. Регулярная чистка и обслуживание повышают надёжность и продлевают ресурс станка.
Безопасность и эксплуатация
Меры защиты и риски при сверлении на магнитном основании
Меры защиты включают использование защитных очков, перчаток и спецодежды, обеспечение чистоты рабочей зоны и удаления стружки до начала сверления. Риски связаны с возможным смещением заготовки при слабом удержании, перегревом сверла и повреждениями от ударной стружки. Контроль за состоянием основания и фиксации в процессе работы минимизирует опасности.
Контроль состояния инструмента и соблюдение правил работы
Контроль состояния инструмента включает визуальный осмотр сверла, проверку на наличие износа режущих кромок и признаков деформации. Соблюдение правил работы требует подготовки поверхности, обеспечения достаточной очистки стружки и следования режимам резки, подобранным под материал и толщину детали.
Области применения
Ремонт, монтаж и машиностроение
Магнитно сверлильные станки применяются в ремонтных и монтажных работах, при сверлении отверстий в металлоконструкциях, сборке механизмов и узлов в машиностроении. Возможность фиксировать заготовку без крепежного столика упрощает выполнение отверстий в сложных компоновках и в условиях ограниченного пространства.
Типовые задачи, решаемые магнитно сверлильными станками
Средства фиксации обеспечивают точное отверстие в заготовке, соответствующее требуемым характеристикам по диаметру и глубине. Задачи включают сверление отверстий под крепёж, подготовку монтажных узлов и ремонтные работы, где важна устойчивость заготовки и точность резания без смещения. Сверление на магнитном основании позволяет выполнять отверстия в металлоконструкциях, трубах и листах, обеспечивая повторяемость и контроль параметров.