Класс, назначение и область применения 2К522-03
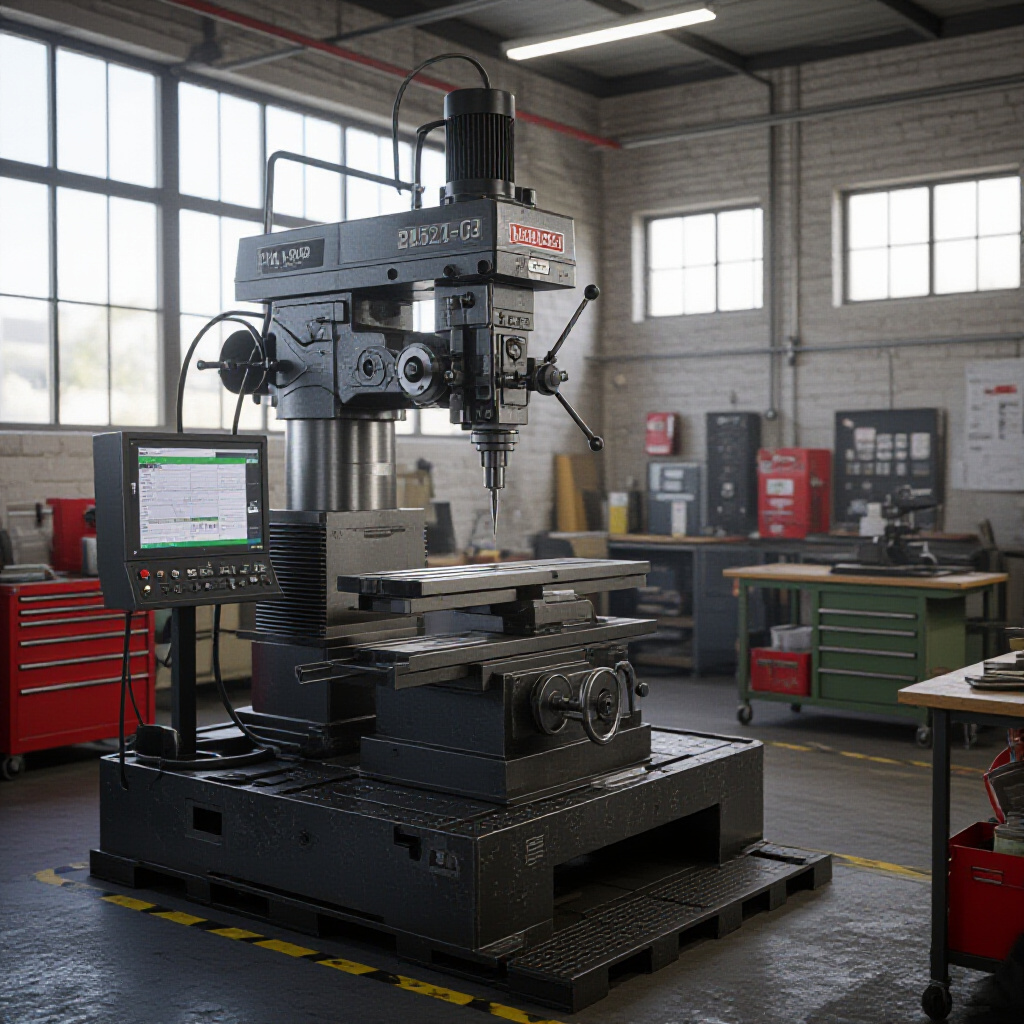
2К522-03 относится к радиально-сверлильным станкам https://stanok-kpo.ru/katalog/sverlilnye-stanki/radialno-sverlilnye-stanki/2k522-03.html и входит в класс устройств металлообработки, предназначенных для сверления отверстий и последующей обработкой по оси заготовки. Устройство применяется там, где требуется точное позиционирование сверла относительно заготовки и возможность изменения координат обработки без перемещения заготовки вручную. В составе класса радиально-сверлильных станков такие машины ориентированы на локальную обработку отверстий в заготовках различной геометрии и материалов с применением стандартной оснастки для сверления, рассверливания и зенкования.
Область применения в металлообработке и тип обработки отверстий
Стандартные задачи включают сверление отверстий различного диаметра и глубины, обход оснастки, зазор между инструментом и направляющей для поддержания устойчивости обработки, а также возможно выполнение дополнительных операций при наличии соответствующих узлов и оснастки. В рамках области применения обеспечивается обработка отверстий в заготовках из металлов и сплавов, где требуется стабильное повторение геометрии и минимальные отклонения по оси и глубине отверстия.
Основные задачи и функциональные возможности
Основные задачи состоят в создании точных отверстий с заданной геометрией и последовательностью операций в рамках одного станины. Функциональные возможности включают настройку положения инструмента, изменение режимов подачи и скорости шпинделя через электрику, а также использование фиксированных элементов крепления на рабочей поверхности. Обеспечивается совместимость с различной оснасткой: сверлами, зенкерами и расточными плашками, при этом управление процессом обеспечивает поддержание стабильной геометрии отверстий в пределах заданной точности.
Конструкция и ключевые узлы
Шпиндель, подача и управление режимами через интерфейсы электрики
Шпиндель 2К522-03 является рабочим элементом вращательного инструмента и обеспечивает диапазон скоростей вращения инструмента, а также соответствующий крутящий момент. Подача реализуется через механизм подачи, который имеет заданную скорость и пределы перемещения по оси. Управление режимами осуществляется через интерфейсы электрики, что позволяет регулировать скорость шпинделя и параметры подачи в зависимости от типа обрабатываемой заготовки. Конструктивно система электропитания и регуляции режимов построена с возможностью подключения к соответствующим сетям и контроллерами, обеспечивающими синхронизацию движений и защиты оборудования.
Стол, ход по осям и фиксационные возможности
Стол станка представляет рабочую поверхность, на которой размещаются заготовки и крепежные элементы. Ход по осям обеспечивает перемещение по двум направлениям рабочей области, а фиксационные возможности позволяют надёжно зафиксировать заготовку после выбора позиции обработки. Максимальные размеры рабочей поверхности и конкретные виды зажимов определяются конструктивом станка и оснастки, применяемой в процессе обработки.
Технические параметры и режимы работы
Диапазоны скорости шпинделя и подачи
Диапазоны скорости вращения шпинделя и скорости подачи предназначены для адаптации под разную твердость материалов и типы операций. Эти режимы управляются через электрическую систему управления, которая обеспечивает плавную настройку параметров и совместимость с различной оснасткой. Различные режимы подачи позволяют выбирать характер движения инструмента по оси, обеспечивая требуемые скорости резания и глубину обработки без перегрузки инструмента.
Электропитание, охлаждение и вопросы безопасности
Электропитание задаёт параметры сети и мощность, необходимые для нормальной работы электродвигателя шпинделя и приводной части подачи. Охлаждение обеспечивает режим циркуляции охлаждающей жидкости и контроль температуры узлов, что влияет на стабильность геометрии и долговечность инструментов. Вопросы безопасности охватывают защиту оператора и сигнальные устройства, которые информируют о текущем режиме работы, состоянии узлов и необходимости проведения обслуживания.
Контроль точности, обслуживание и эксплуатационные риски
Методы контроля точности и качество обработки
Контроль точности осуществляется посредством измерений геометрических параметров заготовки и получаемых отверстий с использованием калибров, индикаторов и подходящих шаблонов. Ключевые показатели включают погрешности позиционирования, повторяемость и вибрации в процессе резания. Верификация результатов проводится на завершающих этапах обработки и по завершении цикла подготовки изделия.
Регламент обслуживания и износ расходников
Регламент обслуживания предполагает регулярную проверку узлов, очистку и смазку движущихся частей, замену расходников и элементов износа. В зависимости от условий эксплуатации меняются элементы цепей охлаждения, фильтры и уплотнения, а также узлы подачи и сопряжённые механизмы. Предписания по ТО включают график осмотров и критерии замены изношенных деталей.
Риски эксплуатации и их минимизация
Риски включают возможность травмирования оператора, ухудшение качества отверстий при несоблюдении режимов и перегрев узлов. Минимизация достигается за счёт использования защитной кабины, надлежащей фиксации заготовок, контроля за температурным режимом и соблюдения регламентов обслуживания. Правильная последовательность операций и предварительная настройка параметров снижают вероятность отклонений и повреждений.
Сравнение с аналогами и особенности применения
Ограничения применения и типы материалов
Ограничения применения зависят от конструктивных особенностей станка, геометрии заготовок и свойств обрабатываемых материалов. Типы материалов включают металлы и сплавы, для которых предусмотрены соответствующие режимы резания и использования оснастки. При выборе режимов учитывается взаимосвязь между твердостью материала, геометрией отверстия и допустимыми допусками, чтобы получить требуемую геометрию поверхности отверстия.
Критерии сравнения функциональности и параметров
Сравнение проводится по диапазону скоростей шпинделя, диапазонам подачи, стабильности подачи, размерам рабочей поверхности стола, точности позиционирования, мерам безопасности и регламентам обслуживания. В рамках анализа обращают внимание на совместимость с оснасткой, удобство настройки параметров и требования к электропитанию, что влияет на выбор в зависимости от условий производства и серийности изделий.